Cốc đo độ nhớt BGD 126/4
Cốc đo độ nhớt BGD 126/5
Cốc đo độ nhớt Biuged BGD 126/3
Cốc đo độ nhớt BGD 126/2
Bạn đo tỷ trọng sơn mà lúc thì “nhảy số”, lúc mẻ đạt mẻ không—trong khi nguyên liệu vẫn vậy? 90% lỗi không nằm ở công thức sơn, mà nằm ở cách dùng cốc đo tỷ trọng, nhiệt độ mẫu và bọt khí. Bài này hướng dẫn bạn thao tác từ phòng thí nghiệm đến xưởng sản xuất theo kiểu dễ làm, ít sai số, ra số ổn định để QC/QA dùng được ngay.
Cốc đo tỷ trọng sơn là gì? Dùng để làm gì trong QC/QA
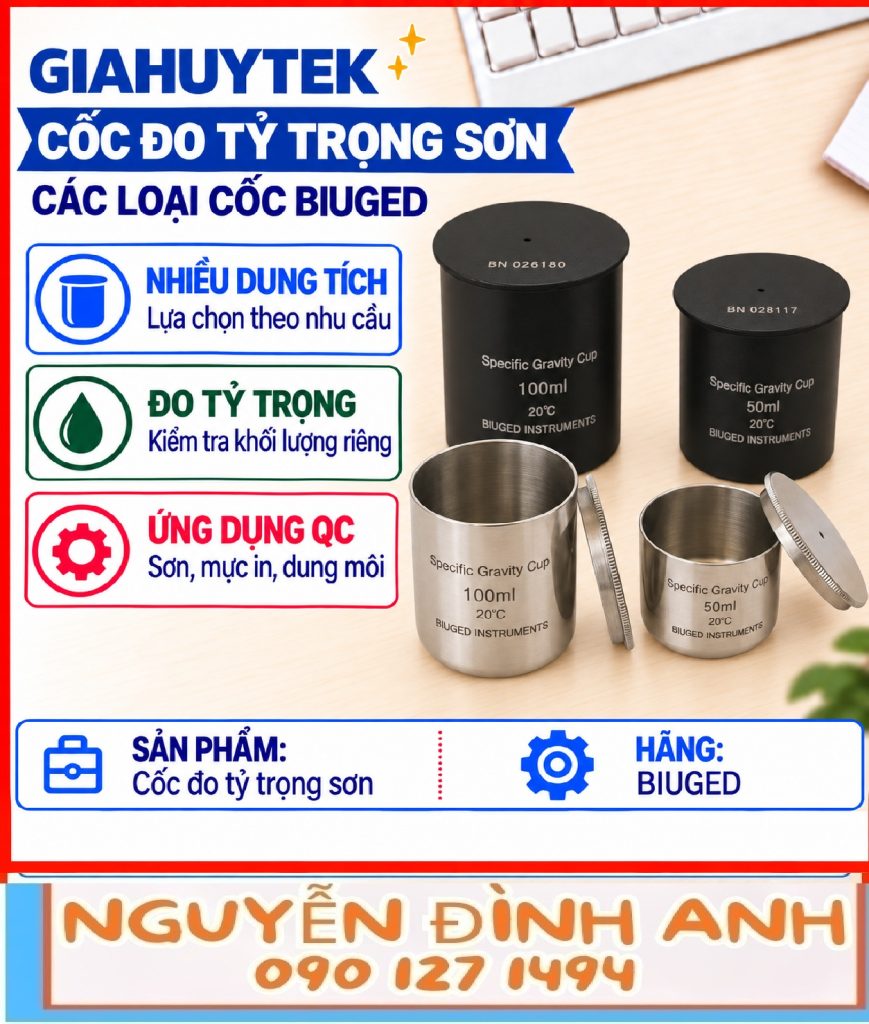
Cốc đo tỷ trọng (density cup) là dụng cụ xác định khối lượng riêng/tỷ trọng của sơn, dung môi và nhiều chất lỏng khác. Con số này giúp bạn:
- Kiểm soát chất lượng nguyên liệu đầu vào (dung môi, nhựa, phụ gia lỏng…)
- So mẻ (batch-to-batch): phát hiện lệch pha, sai tỷ lệ, thay đổi hàm lượng rắn
- Theo dõi độ ổn định trong sản xuất: bay hơi dung môi, kéo theo tăng tỷ trọng
- Phát hiện lỗi thao tác: bọt khí, nhiệt độ lệch, cốc bẩn… thường làm sai số rõ
Tỷ trọng vs khối lượng riêng: hiểu đúng để báo cáo đúng
- Khối lượng riêng: ρ=Vm (đơn vị thường: g/mL, kg/L, g/cm³)
- Tỷ trọng (specific gravity): thường hiểu là “so với nước” ở điều kiện tiêu chuẩn (phụ thuộc quy chuẩn lab)
Trong nhà máy, nhiều nơi gọi chung là “tỷ trọng”; quan trọng là bạn thống nhất đơn vị và nhiệt độ thử.
Các loại cốc đo tỷ trọng thường dùng (và chọn sao cho đúng)
Tùy quy trình, bạn có thể gặp nhiều dạng cốc. Chọn đúng giúp thao tác nhanh và số ổn định.
So sánh nhanh các loại cốc theo nhu cầu
| Loại cốc | Ưu điểm | Nhược điểm | Hợp với mẫu |
|---|---|---|---|
| Cốc kim loại (inox/nhôm) | Bền, ổn định hình học, dùng xưởng tốt | Dễ bị móp nếu rơi; cần vệ sinh kỹ | Sơn dung môi, sơn công nghiệp |
| Cốc vật liệu đặc biệt (tùy hãng/ứng dụng) | Tương thích hóa chất tốt | Giá cao hơn | Mẫu “khó chịu”, ăn mòn |
| Cốc có nắp + lỗ thoát/miệng tràn | Giảm khoảng rỗng, giảm bọt khí | Cần đặt nắp đúng khớp | Sơn dễ bọt/độ nhớt cao |
Chọn dung tích cốc: đừng “càng to càng tốt”
- Lab QC: ưu tiên dung tích vừa, thao tác nhanh, giảm bay hơi
- Sản xuất: chọn dung tích thuận tiện lấy mẫu và cân
- Nguyên tắc: đủ đại diện mẫu, nhưng không làm bạn mất thời gian thao tác (dễ bay hơi = sai số tăng)
Chuẩn bị trước khi đo tỷ trọng sơn: 5 bước giảm sai số ngay lập tức
Trước khi cân/đổ mẫu, bạn làm đúng 5 bước này là đã tránh được phần lớn “sai số vô hình”:
- Kiểm tra cốc
- Sạch, khô, không móp méo
- Không còn mẫu cũ bám ở ren nắp/miệng cốc
- Kiểm tra/hiệu chuẩn theo SOP nội bộ
- Nếu lab có quy trình kiểm tra định kỳ: làm đúng lịch
- Dùng cân có độ chính xác phù hợp (đừng dùng cân “tạm” khi cần số QC)
- Khuấy/homogen mẫu đúng cách
- Khuấy đều để phân bố đồng nhất
- Tránh khuấy quá mạnh làm cuốn bọt khí (bọt = nhẹ cân = tỷ trọng “ảo” thấp)
- Ổn định nhiệt độ
- Để mẫu và cốc đạt nhiệt độ thử theo quy trình
- Vì nhiệt độ thay đổi có thể làm tỷ trọng thay đổi đáng kể (đặc biệt dung môi)
- Chuẩn bị khăn lau & dung môi vệ sinh phù hợp
- Lau sạch mẫu tràn bên ngoài trước khi cân
- Vệ sinh xong phải lau khô (dung môi sót lại cũng gây lệch cân)
Quy trình đo cốc đo tỷ trọng sơn (chuẩn lab, áp dụng được tại xưởng)
Dưới đây là trình tự thao tác “đúng – nhanh – ít lỗi”, bạn có thể đưa thẳng vào hướng dẫn nội bộ.
Bước 1: Cân cốc rỗng (tare)
- Đặt cốc rỗng lên cân đã cân bằng
- Ghi lại khối lượng cốc rỗng m0
Mẹo: đừng cầm cốc lâu bằng tay (nhiệt tay + dung môi bám) khi bạn cần độ lặp lại cao.
Bước 2: Rót mẫu đúng kỹ thuật để tránh bọt khí
- Rót từ từ, hạn chế “dội” tạo bọt
- Nếu cốc có thiết kế miệng tràn/lỗ thoát, để mẫu tràn nhẹ đúng thiết kế nhằm:
- loại bỏ khoảng rỗng
- giảm sai lệch thể tích hiệu dụng
- Quan sát bọt khí:
- thấy bọt lớn mắc trong cốc → dừng, gõ nhẹ thành cốc hoặc đợi bọt vỡ (nếu SOP cho phép)
Bước 3: Đậy nắp đúng vị trí, lau sạch bên ngoài rồi cân
- Đậy nắp đúng khớp/đúng hướng
- Lau sạch sơn/dung môi bên ngoài cốc (đặc biệt quanh miệng và thân)
- Cân và ghi khối lượng cốc + mẫu m1
Bước 4: Tính tỷ trọng/khối lượng riêng
- Khối lượng mẫu: m=m1−m0
- Nếu cốc có thể tích danh định V:
- ρ=Vm
Nhiều cốc có hệ số/ bảng quy đổi theo dung tích và đơn vị. Trong SOP, bạn nên ghi rõ: dùng công thức hay dùng bảng hãng để tránh mỗi người làm một kiểu.
Những lỗi hay gặp khi đo tỷ trọng sơn (và cách xử lý nhanh)
1) Bọt khí làm tỷ trọng thấp bất thường
Dấu hiệu: số thấp hơn chuẩn, lặp lại không ổn định.
Xử lý:
- Giảm lực khuấy, đổi cách rót (rót sát thành cốc)
- Đợi bọt vỡ/khử bọt theo SOP
- Kiểm tra nắp có tạo khoảng rỗng không (đậy sai khớp rất hay gặp)
2) Nhiệt độ không đồng nhất giữa các lần đo
Dấu hiệu: cùng một mẫu nhưng sáng–chiều khác nhau rõ.
Xử lý:
- Chuẩn hóa “điều kiện đo”: nhiệt độ mẫu, thời gian ổn định
- Ghi nhiệt độ vào phiếu đo (để truy vết)
3) Mẫu bay hơi (dung môi) làm tỷ trọng tăng dần
Dấu hiệu: cân xong để vài phút cân lại thấy nặng/nhẹ bất thường, hoặc số drift.
Xử lý:
- Thao tác nhanh, đậy kín ngay
- Làm ở khu vực thông thoáng đúng an toàn nhưng tránh gió thổi trực tiếp vào cốc khi cân
4) Cốc bẩn/ướt dung môi vệ sinh
Dấu hiệu: số “ảo”, thường lệch có quy luật theo người thao tác.
Xử lý:
- Vệ sinh xong lau khô hoàn toàn
- Đừng bỏ qua ren nắp/miệng cốc (khu vực “bám dai” nhất)
5) Cân sai (gió, rung, cân lệch)
Dấu hiệu: số nhảy, không đứng.
Xử lý:
- Đặt cân nơi ít rung, tránh luồng gió
- Kiểm tra mức cân (level) và tình trạng hiệu chuẩn nội bộ
Lưu ý khi dùng cốc đo tỷ trọng trong sản xuất (xưởng) để số “đáng tin”
Trong sản xuất, áp lực thời gian cao nên rất dễ sai do thao tác. Bạn chỉ cần kỷ luật 4 điểm này:
- Nhất quán cách lấy mẫu
Lấy ở cùng vị trí, cùng thời điểm trong quy trình (đang khuấy hay đã nghỉ) để so mẻ đúng. - Nhất quán nhiệt độ & thời gian
Ghi lại điều kiện đo để tránh “cãi nhau bằng cảm giác”. - Với sơn/dung môi dễ bay hơi: thao tác nhanh – đậy kín
Ưu tiên chuẩn an toàn hóa chất (PPE, thông thoáng, tránh nguồn phát lửa). - Khi kết quả bất thường: kiểm tra thao tác trước khi kết luận mẻ lỗi
Checklist nhanh:- Có bọt khí không?
- Mẫu/cốc đúng nhiệt độ chưa?
- Cốc có sạch/khô không?
- Cân có ổn định không?
Checklist 60 giây (dán cạnh bàn cân)
- Cốc sạch, khô, không móp
- Mẫu đã khuấy đều, hạn chế bọt
- Mẫu và cốc đạt nhiệt độ quy định
- Cân ổn định, tránh gió/rung
- Rót từ từ, tránh bọt khí mắc
- Đậy nắp đúng khớp, lau sạch ngoài cốc
- Ghi m0, m1, nhiệt độ, người đo, thời điểm
Kết luận & CTA
Để đo cốc đo tỷ trọng sơn ra số “đẹp” không khó—chỉ cần đúng 3 thứ: cốc sạch/khô, mẫu không bọt + đúng nhiệt độ, và thao tác nhất quán. Làm chuẩn ngay từ đầu sẽ giúp bạn kiểm soát chất lượng mẻ sơn tốt hơn, giảm tranh cãi nội bộ và phát hiện lỗi quy trình sớm.
Bạn muốn mình tối ưu bài này theo đúng SOP nhà máy của bạn không?
Hãy gửi giúp: loại cốc đang dùng (dung tích), loại sơn/dung môi, nhiệt độ thử mục tiêu và định dạng phiếu QC — mình sẽ viết lại thành quy trình nội bộ + biểu mẫu ghi nhận chuẩn dùng cho QA/QC.
